01
Dos maneras de arrancar vidrio: la rueda de cobre y el diamante
El grabado tradicional europeo se hace con ruedas de cobre montadas en un eje horizontal. La rueda no corta por sí misma: gira despacio, recibe una pasta de abrasivo —normalmente carburo de silicio o alúmina mezclados con aceite— y es ese grano el que muerde el vidrio. El cobre es un portador blando que retiene la pasta y se desgasta con la pieza, lo que obliga a reperfilar las ruedas a menudo. A cambio, permite algo que ninguna otra herramienta iguala: cortes de sección curva, con bordes que pasan del brillo al mate de forma gradual.
Las puntas de diamante funcionan al revés. El abrasivo va fijado al soporte, por electrodeposición o por sinterizado, y el corte depende del tamaño del cristal de diamante y de la presión de la mano. Son mucho más rápidas, admiten formas imposibles en cobre —esferas diminutas, cilindros finos, discos— y no exigen preparar pasta. También son menos indulgentes: una punta agresiva deja una huella que ya no se puede retirar sin rebajar toda la zona.
En la práctica, muchas piezas combinan ambas familias. El diamante desbasta y define el contorno; la rueda de cobre suaviza, modela los volúmenes y unifica el aspecto de la superficie. Decidir qué parte del trabajo hace cada herramienta es, en buena medida, la decisión técnica que marca el resultado final.
02
Micromotor y eje flexible: control antes que potencia
El grabado a mano alzada rara vez necesita fuerza. Necesita una velocidad estable, una pieza de mano que no obligue a apretar y un cabezal que no oscile. Los dos montajes habituales son el micromotor con pieza de mano directa y el motor colgado con eje flexible.
El eje flexible aleja el peso del motor de la mano, pero introduce dos variables: el radio de curvatura del eje y el juego del mandril. Un eje trabajando muy doblado transmite vibración y calienta; un mandril con holgura hace que la punta describa un círculo en lugar de girar sobre sí misma, y eso se ve en el vidrio como un surco más ancho y de borde sucio.
- Comprobar la excentricidad antes de empezar: con la punta montada y el motor en marcha, un pequeño espejo o una luz rasante delatan el cabeceo.
- Mantener el eje flexible con curvas amplias y sin tramos apretados contra la mesa.
- Entrar en la pieza con la punta ya girando, nunca apoyarla parada y arrancar después.
- Trabajar con el vidrio apoyado y estable: casi todas las roturas ocurren por presión puntual sobre una pieza mal sujeta.
- Usar velocidades bajas o medias en los primeros pasos y reservar las altas para el acabado con grano fino.
Una regla sencilla resume el resto: si hay que empujar, la punta está gastada o el grano no es el adecuado. El abrasivo debe hacer el trabajo mientras la mano solo dirige.
03
Granos abrasivos y lo que deja cada número
El número de grano indica cuántas partículas caben en una malla, así que a mayor número, partícula más pequeña y arañazo más fino. Ese arañazo es la textura final: un mate lechoso, un gris satinado o una superficie casi transparente no son materiales distintos, son profundidades de rayado distintas.
- Grano grueso, en torno a 60–120: retira material deprisa, deja un mate blanco y opaco, y marca surcos visibles al tacto. Sirve para abrir volumen, no para terminar.
- Grano medio, en torno a 180–320: es el rango de trabajo habitual. Permite modelar formas y mantiene un mate uniforme sin destrozar los bordes.
- Grano fino, en torno a 400–800: cierra los arañazos anteriores, aclara el tono y empieza a devolver algo de transparencia.
- Grano muy fino y pulidos, por encima de 1000: se usa localmente para recuperar brillo en zonas concretas y crear contraste con el resto mateado.
El error más común consiste en saltarse pasos. Si se pasa de un grano grueso directamente a un pulido, los arañazos profundos siguen ahí debajo y reaparecen bajo luz lateral como un velo sucio. Cada grano debe borrar por completo la huella del anterior antes de continuar; en superficies pequeñas esto se comprueba girando la pieza contra la luz hasta que no aparecen líneas aisladas más profundas que el conjunto.
04
Llevar el dibujo a una superficie curva
Un dibujo pensado en plano nunca encaja tal cual en un vaso, una jarra o una copa. La curvatura comprime el motivo hacia los lados y lo estira en el centro visual, y una simetría perfecta sobre papel se percibe torcida cuando el cuerpo es cónico. Por eso la transferencia es un paso de proyecto, no un trámite.
- Desarrollar la forma: envolver la pieza con papel fino, marcar altura y perímetro y recortar hasta obtener la plantilla real del cuerpo, que casi siempre es un sector circular y no un rectángulo.
- Dibujar sobre ese desarrollo y aceptar que las líneas rectas verticales se mantienen, pero las horizontales se convierten en arcos.
- Fijar el dibujo por dentro del recipiente cuando el vidrio es transparente: se graba mirando a través de la pared, sin nada pegado a la cara que se trabaja.
- Si el vidrio es opaco o la pared muy gruesa, pasar el contorno por fuera con rotulador fino sobre una capa de imprimación mate o con papel de calco específico para superficies lisas.
- Comprobar el resultado desde la distancia de uso, no desde veinte centímetros: en una copa, el ojo ve casi siempre un tercio del perímetro a la vez.
Cuando la pieza tiene asa, costura de molde o un pie marcado, esos elementos mandan sobre el dibujo. Conviene situarlos primero en el desarrollo y colocar después el motivo, y no al revés.
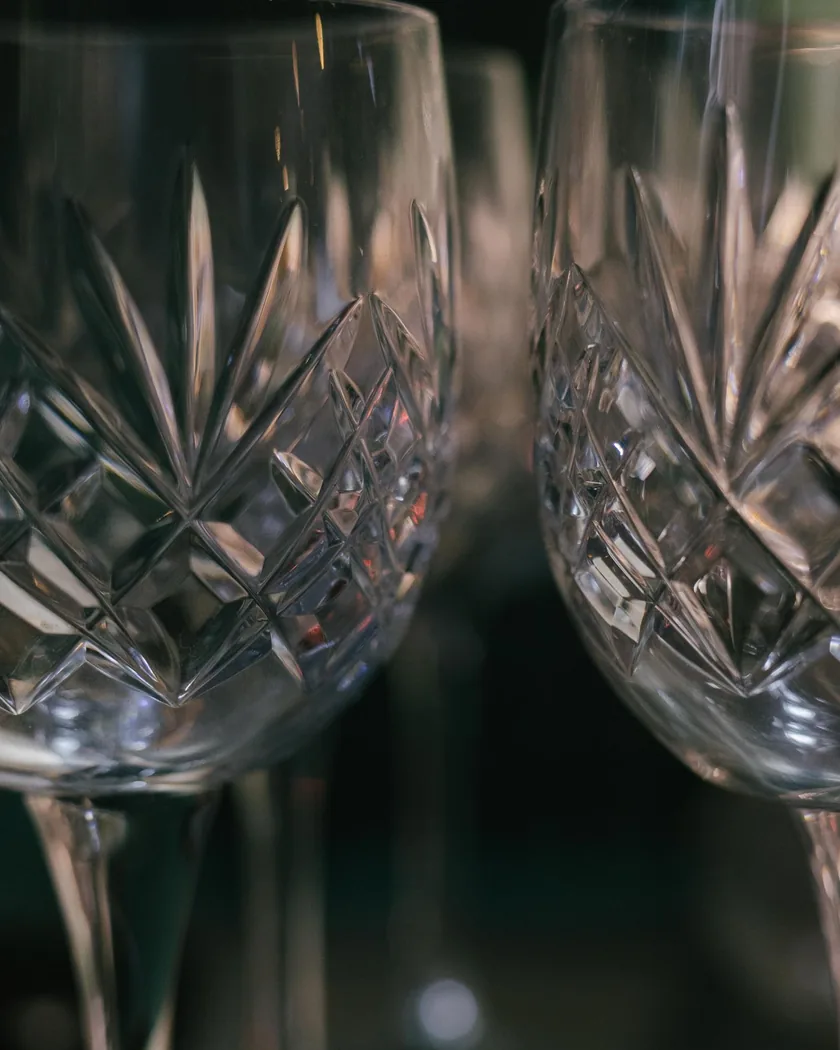
05
Profundidad, mate y juego de luz
El vidrio no tiene color propio en el grabado: todo lo que se ve es luz desviada. Una superficie pulida transmite y refleja de forma ordenada; una superficie rayada por el abrasivo dispersa en todas direcciones y se lee como blanco. Entre esos dos extremos está todo el vocabulario del oficio.
La profundidad aporta una segunda variable. Un corte superficial apenas mateado cambia de tono según el ángulo y casi desaparece a contraluz. Un corte profundo de paredes inclinadas actúa como un pequeño prisma: recoge luz de una zona y la devuelve concentrada, de modo que el motivo parece iluminado desde dentro incluso con luz ambiente débil.
De ahí que la jerarquía de un diseño se construya con grosores y profundidades más que con líneas. Los planos amplios y poco profundos dan los grises; los cortes estrechos y hondos dan los acentos brillantes. Si todo se graba a la misma profundidad, la pieza resulta plana aunque el dibujo sea complejo.
Conviene además decidir pronto sobre qué fondo se va a mirar la pieza. El mismo grabado se ve claro sobre fondo oscuro y casi invisible sobre fondo claro, y esa diferencia no se corrige después: se compensa durante el trabajo, aumentando el contraste entre zonas mateadas y zonas que se dejan intactas.
06
Punteado: construir el tono golpe a golpe
La técnica de punteado no usa giro sino impacto. Con una punta de carburo o de diamante montada en un mango, o con un percutor, se marcan puntos blancos sobre la superficie; la densidad de esos puntos decide el tono. Muy separados, un gris apenas perceptible; muy juntos, un blanco casi continuo. Es un trabajo lento y silencioso que se parece más al grabado a buril sobre papel que al uso de una máquina.
Sus ventajas son evidentes en retratos, paisajes y todo lo que necesite degradados suaves, porque el tono se ajusta punto a punto y siempre se puede oscurecer una zona añadiendo impactos. Lo que no permite es aclarar: cada punto es irreversible. Por eso se empieza siempre por las zonas más claras y se avanza hacia las oscuras, manteniendo la pieza sobre un fondo negro para ver el resultado en tiempo real.
El punteado también resuelve un problema práctico: apenas genera polvo y no requiere refrigeración, así que puede hacerse en superficies muy finas o en piezas ya montadas donde una fresa resultaría demasiado agresiva.
07
Chorro de arena y plantillas
El chorro proyecta abrasivo a presión contra la superficie y matea todo lo que queda expuesto. La técnica no dibuja por sí misma: dibuja la máscara. El trabajo real está en el recorte de la plantilla, en su adherencia y en el control de la presión.
- La máscara adhesiva de vinilo se corta a mano o a máquina y debe pegarse sin burbujas; cualquier aire atrapado deja un borde comido.
- Los ángulos muy agudos de la plantilla son los primeros en levantarse; suavizarlos ligeramente evita fugas de abrasivo.
- La presión baja con boquilla alejada produce un mate claro y uniforme; la presión alta empieza a excavar y crea relieve.
- Manteniendo la boquilla más tiempo en una zona se consigue un degradado, pero el control es limitado: conviene ensayarlo antes en un recorte del mismo vidrio.
- El grabado profundo por chorro exige máscaras gruesas, pensadas para resistir varias pasadas sin deshacerse.
El chorro y el grabado rotativo no compiten: se complementan. Es habitual matear el fondo con chorro y después abrir los detalles con fresas, o al revés, usar el chorro para dar un tono base uniforme que el trabajo a mano no consigue con la misma regularidad.
08
Cristal al plomo y vidrio sodocálcico
Los vidrios de uso corriente son sodocálcicos: baratos, duros en relación con su composición y bastante tolerantes. El llamado cristal contiene óxido de plomo —o, en las formulaciones modernas sin plomo, bario, zinc o potasio— que aumenta el índice de refracción, ablanda la masa y le da esa densidad y esa sonoridad características.
- El cristal se corta con menos esfuerzo y admite cortes profundos y limpios; el sodocálcico opone más resistencia y tiende a desconchar el borde.
- El brillo recuperado tras el pulido es notablemente mayor en el cristal, lo que explica la tradición de talla profunda en ese material.
- El vidrio de botella y el vidrio templado son otro asunto: el templado no se graba, porque romper la capa de compresión superficial puede hacer estallar la pieza entera.
- Las piezas prensadas suelen tener costuras de molde y tensiones internas; conviene revisarlas a contraluz antes de invertir horas de trabajo.
- Un vidrio antiguo puede presentar microfisuras ya existentes que el calor de la fresa amplía con facilidad.
Antes de empezar una pieza desconocida, una prueba en la base o en una zona oculta dice más que cualquier ficha: revela cómo responde el material al grano elegido y si el mate resultante tiene el tono esperado.
09
Refrigeración, polvo y protección respiratoria
El grabado rotativo genera calor localizado y polvo fino. Las dos cosas se controlan del mismo modo: trabajando en húmedo siempre que sea posible. El agua o la mezcla con aceite refrigeran la punta, arrastran el material arrancado y evitan que el grano se embote, lo que a su vez alarga la vida de las fresas.
El polvo seco de vidrio contiene sílice cristalina respirable. No es un riesgo inmediato ni espectacular, sino acumulativo, y esa es precisamente la razón por la que se subestima. La exposición repetida sin protección está asociada a daño pulmonar irreversible, y en España el trabajo con sílice está regulado como agente cancerígeno.
- Trabajar en húmedo por defecto y reservar el trabajo en seco para operaciones cortas y controladas.
- Usar aspiración localizada en el punto de corte, no un ventilador que solo reparte el polvo por el taller.
- Emplear mascarilla con filtro adecuado para partículas finas, ajustada a la cara; una mascarilla mal sellada no protege aunque el filtro sea correcto.
- Limpiar con aspirador con filtro de alta eficiencia o con paño húmedo, nunca barriendo ni soplando con aire comprimido.
- Proteger los ojos siempre: las esquirlas y los fragmentos de fresa salen despedidos sin aviso.
- Mantener la ropa de taller separada y no sacudirla en espacios cerrados.
La refrigeración tiene además un efecto directo en el resultado. Una punta caliente deja bordes vidriados y microfisuras alrededor del corte que aparecen semanas después como un halo mate; mantenerla fría es tanto una cuestión de seguridad como de calidad.
10
Qué se publica en Grostirduma
Grostirduma es un proyecto informativo dedicado exclusivamente al grabado sobre vidrio. Los materiales se redactan y se revisan aquí, se organizan por temas y se amplían cuando hay algo concreto que añadir, sin calendario fijo de publicación.
- Descripciones de herramienta: ruedas de cobre, fresas diamantadas, micromotores y ejes flexibles, y qué cambia al pasar de una a otra.
- Notas sobre abrasivos y granos, con el aspecto que deja cada rango sobre vidrio y sobre cristal.
- Métodos de transferencia del dibujo a cuerpos curvos y errores frecuentes de proporción.
- Explicaciones sobre profundidad, mateado y comportamiento de la luz en la superficie trabajada.
- Técnicas de punteado y de chorro de arena con plantillas, incluidas sus limitaciones.
- Prácticas de trabajo seguras: refrigeración, gestión del polvo y protección respiratoria y ocular.
Los textos describen procedimientos y criterios generales del oficio. No sustituyen la formación práctica ni las instrucciones del fabricante de cada herramienta, y cualquier trabajo con abrasivos o equipos a presión debe hacerse siguiendo la normativa de seguridad aplicable.
11
Contacto
Si detectas un error, quieres matizar algo de lo publicado o echas en falta un tema relacionado con el grabado sobre vidrio, puedes escribir a [email protected]. Es la única vía de contacto del proyecto; el correo se lee y se responde cuando corresponde, aunque no siempre de inmediato.
El sitio no tiene formularios, registro ni suscripción: escribir un correo es un acto voluntario y depende enteramente de quien lo envía.